
間違った生地から始まる船体修理のシナリオ
小さな造船所がドックの衝突後にグラスファイバー製の船体を修理しているところを想像してみてください。乗組員は、濡れやすく、曲面にもすぐに敷くことができるため、軽量の生地を選択しました。 2 日後、修復された領域にはプリント裏抜け、不均一な厚さ、および追加のサンディングが必要な鈍い表面が見られます。問題は仕上がりだけではありませんでした。生地の重量、織り方、樹脂システムが構造目標と一致しなかったため、より重いもので修理をやり直す必要がありました。 ガラス繊維の布 フルラミネートスケジュールを念頭に置いて選択されました。
このシナリオは、海洋部品や貯蔵タンクから風力ブレードの型や建築用パネルに至るまで、多くの複合材のジョブで繰り返されます。ガラス生地の選択が 1 つの特性に依存することはほとんどありません。機械的ニーズ、加工条件、表面品質、コストのバランスが重要です。以下のセクションでは、自信を持って材料を指定する必要があるエンジニア、購買管理者、製造監督者向けに書かれた、最も重要な決定事項について説明します。
織ります
荷重方向、ドレープ、ウェットアウト速度を設定します
坪量
層数、造形厚、樹脂需要を設定します
レジンマッチ
接着品質、表面仕上げ、耐久性を設定します
織り方によって布地が荷重に耐える方法がどのように変わるか
ガラス織布は最もよく知られた補強の形態ですが、織りスタイルは利用可能ないくつかのアーキテクチャのうちの 1 つにすぎません。各アーキテクチャは繊維束の配置が異なるため、完成したラミネートが張力、曲げ、衝撃にどのように対処するかが変わります。間違ったアーキテクチャを選択すると、紙上では生地の総重量が正しく見えても、ある方向には強い部品が別の方向には弱い部品が残る可能性があります。
平織り織物
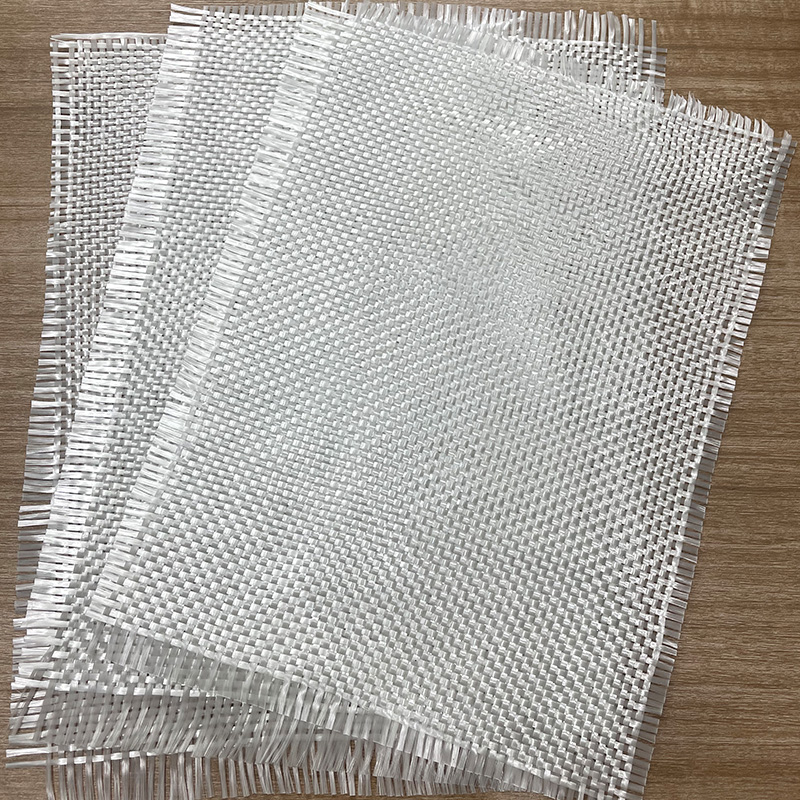
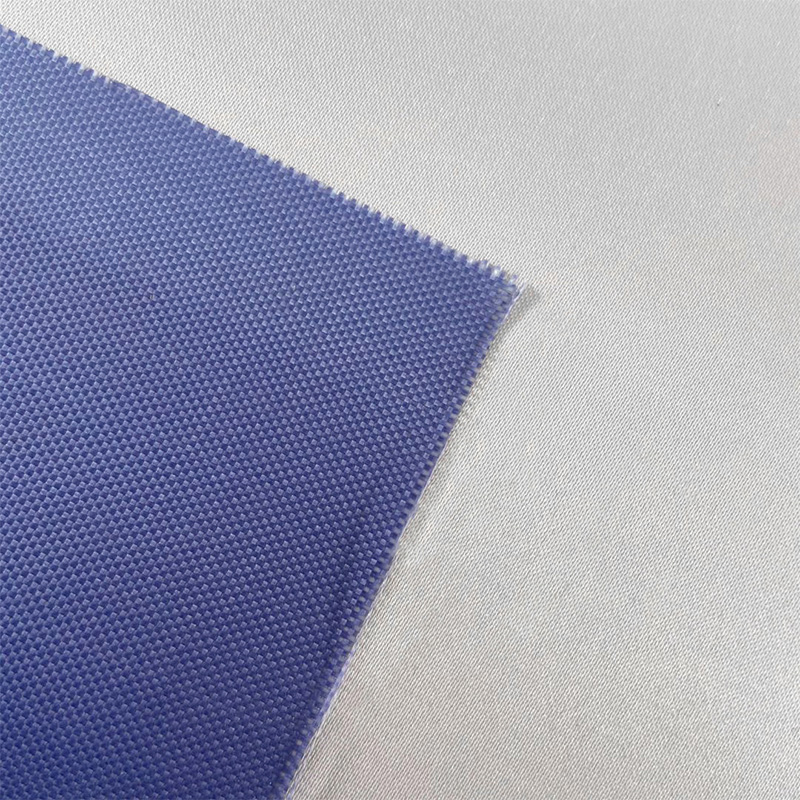
平織りはガラス織物の最も一般的な形式です。縦糸と横糸の束が上下に交互に配置され、直交する 2 方向にバランスのとれた強度が得られます。しっかりと織り込まれているため、寸法安定性が高く、単純な曲線でもドレープがよく出ます。一般的なハンドレイアップ、タンク、およびフラットパネルの場合、平織りは取り扱い中の耐性があり、均等に濡れてしまうため、信頼できる出発点となります。
多軸ファブリック
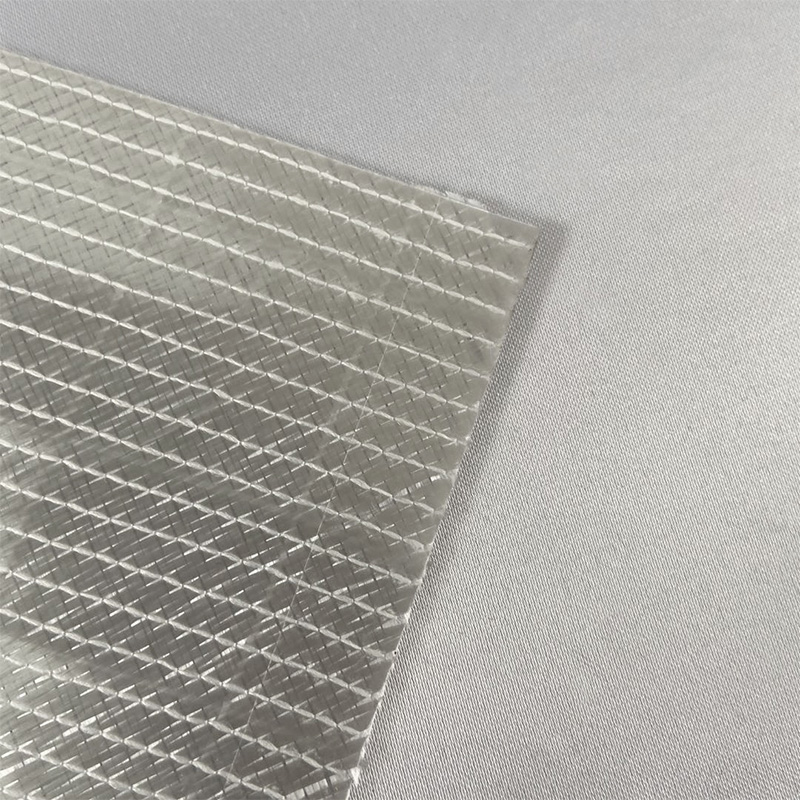
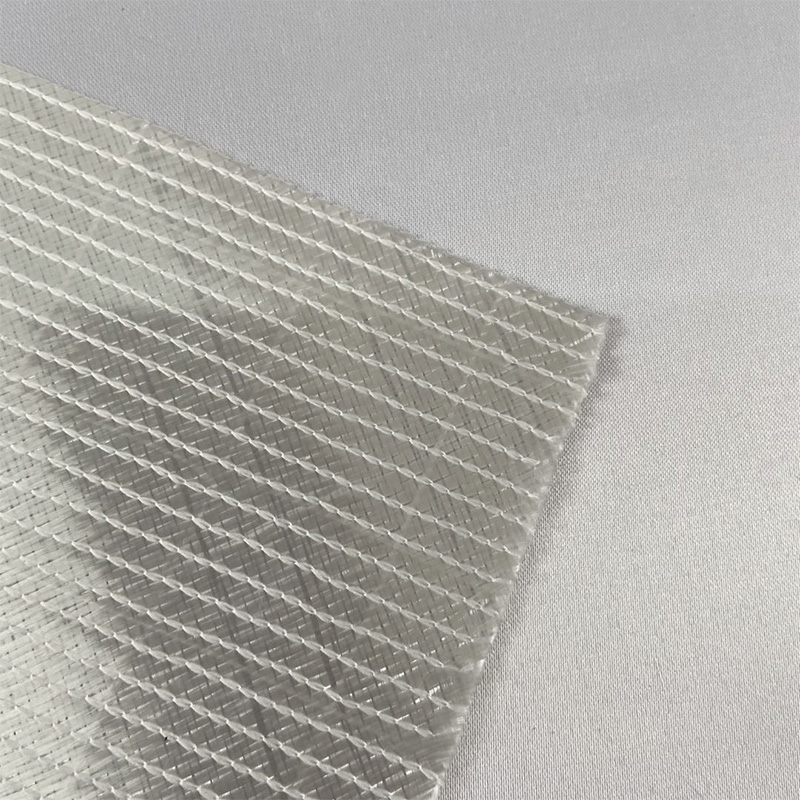
多軸生地は、さまざまな角度に配向した繊維の層を縫い合わせたり結合したりします。通常、プラスとマイナス 45 度、および 0 度および 90 度の層が含まれます。この配置により、せん断性能が向上し、繊維が互いに上下に織り合うときに発生するクリンプが軽減されます。シャフト、切り欠きのあるパネル、風関連構造など、ねじれが発生する部品は、荷重経路がより均等に分散されるため、このアーキテクチャの恩恵を受けることがよくあります。
一方向ファブリック
一方向ファブリックは、ほとんどの繊維を 1 つの軸に沿って配置するため、主に単一方向に荷重がかかる場合に最も効率的な選択肢となります。梁、桁キャップ、補強ストリップによく使用されます。トレードオフは取り扱いです。一方向材料は位置ずれに対する許容度が低いため、レイアップ技術者は繊維を真っ直ぐに保ち、配置中に方向を注意深く確認する必要があります。
| 織ります Type | 荷重方向 | 一般的な使用方法 | 取り扱い |
|---|---|---|---|
| 平織り | 2方向にバランスがとれています | 一般的なレイアップ、タンク、フラットパネル | 優れたドレープ性と濡れ性 |
| 多軸 | シアーを含む複数の角度 | シャフト、トーションパーツ、複雑なシェル | 安定したレイヤー、少ないシフト |
| 一方向性 | ほとんどが 1 つの軸に沿って | ビーム、スパーキャップ、ストリップ | 慎重な位置合わせが必要 |
オプションを比較する場合、多くの購入者はまずガラス繊維織物を一般的に検索し、次に部品の構造上の要求に基づいて選択肢を絞り込みます。最良の出発点は、カタログの説明ではなく、常に荷重ケースです。
坪量: 生地の重量を目標の厚さに合わせる
坪量は単位面積あたりの生地の重さを表し、通常は平方メートルあたりのグラム数で表されます。これは、ラミネートがどれくらいの速さで厚みを増し、どれだけの樹脂を吸収するかを予測するため、最も有用な仕様値の 1 つです。生地が重いほど層が少なくなり、より速く構築できますが、より多くの樹脂制御、より長いウェットアウト時間、閉じ込められた空気を避けるためのより多くの注意も必要になります。
| 体重範囲 | 代表的な用途 | ラミネートの挙動 |
|---|---|---|
| 軽量、最大 200 グラム | 表面仕上げ、細部のモールド | 皮膚が薄く、濡れが早い |
| 中、200〜400グラム | 一般的なハンドレイアップ、タンク | バランスの取れたビルド速度と厚さ |
| 重い、400〜600グラム | 構造パネル、厚肉部 | 層が少なく、樹脂をより厳密に制御 |
多くの制作チームでは、200 ~ 600 グラムの範囲でほとんどの手作業のレイアップ作業をカバーできます。グラスファイバークロスのオプションを比較する購入者は、通常、金型が許容できる層の数とデザインに必要な厚さによって決定が下されることがわかります。効果的な習慣は、最初に目標の厚さを列挙し、次にそれを実現する層の数と重量を逆算することです。
上の表は単純な原理を示しています。つまり、生地が重いほど、パスごとに追加される素材が増え、目標の厚さに到達するために必要な層の数が減ります。ただし、樹脂含有量、圧縮、硬化条件がすべて最終的なラミネートに影響を与えるため、実際にはこの関係は線形ではありません。
樹脂の適合性とウェットアウト挙動
たとえ最高の生地であっても、樹脂システムとの接着が不十分であれば、性能が低下します。サイジングと呼ばれることが多い生地の表面処理は、特定の樹脂ファミリーとの接着を促進するために選択されます。したがって、樹脂にサイジングを適合させることは、重量と織りを適合させるのと同じくらい重要です。不一致があると、乾燥スポット、弱い層間結合、または硬化後にのみ現れる表面欠陥が発生する可能性があります。
- ポリエステル樹脂 コスト効率が高く、一般的な複合材料に広く使用されていますが、スチレンの排出制御と湿気への曝露には細心の注意が必要です。
- ビニルエステル樹脂 耐食性と靭性が向上し、タンク、パイプ、海洋構造物で一般的に使用されています。
- エポキシシステム 強力な接着と低収縮を実現し、構造部品や高性能用途に適しています。
ウェットアウトとは、樹脂が生地に完全に浸透する瞬間です。不完全なウェットアウトにより空気ポケットが形成され、強度が低下し、破損の開始点となる可能性があるため、生地の選択は、選択した樹脂が織りにどれだけ早く浸透するかを常に考慮する必要があります。
生地が重いと、作業時間が長くなり、空気を取り除くためにより慎重に丸める必要があります。実際的なアプローチは、生産に着手する前に、目的の樹脂、生地の重量、およびレイアップ方法を使用して小さなテストパネルを実行することです。パネルでは、仕様だけから判断するのは難しい、表面仕上げ、ウェットアウト速度、および裏写りの傾向が明らかになります。
無アルカリガラスと化学が重要な理由
ガラス繊維はいくつかの組成で製造され、ガラスのアルカリ含有量は性能に大きな影響を与えます。一般に、強力な電気絶縁性、耐湿性、攻撃的な環境での耐久性が必要な用途には、無アルカリグレードが好まれます。ガラスネットワークがより安定しているため、これらのグレードは、長い耐用年数にわたって湿気や化学物質との接触にさらされた場合でも強度をよりよく保持する傾向があります。
購入者にとって実際的な問題は、化学反応そのものではなく、生地が意図された環境に耐えられるかどうかです。次の点は、その決定を組み立てるのに役立ちます。
- 電気機器とエンクロージャは、その絶縁作用により、無アルカリグレードの恩恵を受けます。
- 屋外および海洋部品は、特に適切な樹脂と組み合わせた場合、耐湿性が向上することで耐久性が向上します。
- 化学薬品の保管および処理装置には、適切なグレードの繊維に加えて耐食性樹脂システムが必要な場合があります。
- 顔料やサイジングは接着に影響を与える可能性があるため、特定の表面仕上げまたは色についてのリクエストはサプライヤーに確認する必要があります。
仕様で無アルカリガラス繊維クロスが要求されている場合は、他の材料と同じ製造バッチのグレードとサイズが文書化されていることを確認する価値があります。バッチ間の一貫性により、ラミネートの特性を長期にわたって予測可能に保つことができます。
使用中の熱、火災、腐食の挙動
ガラス ファブリック自体は不燃性であり、ほとんどの複合用途で発生する温度よりもはるかに高い温度でもその構造を維持します。実際には、ほとんどの場合、制限要因は樹脂マトリックスです。樹脂が軟化または劣化すると、たとえガラス繊維が無傷であっても、ラミネートの剛性と強度が失われます。このため、温度定格は生地単独のレベルではなく、常にラミネートのレベルで評価する必要があります。
火災の動作も同じロジックに従います。ガラス強化ラミネートは多くの有機材料よりも発火に強く、難燃性樹脂システムにより性能をさらに向上させることができます。設計者は、生地のみが火災安全性を決定すると仮定するのではなく、煙の発生、火炎の広がり、アセンブリ全体の動作を評価する必要があります。
ファブリック
不燃性で熱下でも寸法安定性がある
樹脂
通常は最高使用温度を設定します
組み立て
実際の火災と煙のパフォーマンスを決定します
耐食性もシステムによって異なります。ガラス繊維は多くの酸、塩、および湿気による劣化に耐性がありますが、通常、攻撃が発生する経路は樹脂および繊維と樹脂の界面です。保護コーティング、ゲルコート、適切な硬化スケジュールはすべて、長期耐久性に貢献します。
実用的な選択ワークフロー
構造化されたプロセスにより、間違った材料を指定するリスクが軽減されます。以下の手順は、最も経験豊富な製造業者が決定を下す順序に従っており、荷重から始まり検証済みのラミネートで終わります。
- 引張、曲げ、せん断、衝撃、環境への暴露などの荷重ケースを定義します。
- 主要な荷重経路に沿って繊維を配置する織り構造を選択します。
- 管理可能な層数で目標の厚さを実現できる生地の重量を選択します。
- サイズと生地グレードが選択した樹脂システムと互換性があることを確認してください。
- 試作ラミネートを作成してテストし、必要に応じて重量、レイアップ順序、または樹脂含有量を調整します。
各ステップを文書化することは、努力する価値があります。荷重基準、選択した織り方、重量、樹脂、およびテスト結果を記録した短い仕様書は、後で部品を再注文、変更、または監査するときに貴重な参考資料となります。
ハンドレイアッププロジェクトでよくある間違い
ハンドレイアップ作業におけるほとんどの問題は、少数の繰り返されるエラーに遡ります。早期にそれらを認識すると、材料、時間、やり直し作業が節約されます。
- 繊維配向を無視する: 一貫性のない角度でプライを配置すると、設計者が強調する意図のなかった方向に積層が弱くなります。
- 樹脂の過負荷: 樹脂が過剰になると重量が増加し、収縮が増加し、繊維の割合が設計意図を下回る可能性があります。
- 統合をスキップする: ローリングや絞りが不十分な場合は、表面には見えませんが内部に大きな空洞が残ります。
- ラッシュジェルタイム: 前の層が部分的に硬化する前に次の層を開始すると、層間剥離や不均一な接着が発生する可能性があります。
- 文書なしでロットを混合する: 製造ロット間の変動により、再現性に影響を与えるほどの厚さと樹脂の取り込みが変化する可能性があります。
これらの間違いはそれぞれ、修復するよりも防ぐ方が簡単です。各シフトの開始時に配向、樹脂比率、ゲル化時間をカバーする簡単なチェックリストを作成することで、完成品に到達する前にほとんどの問題を把握できます。
どのサプライヤーにも依頼する価値のある品質チェック
信頼性の高い材料性能は、一貫した生産と明確な文書に依存します。サプライヤーを評価する場合、次のチェックは、ファブリックが指定どおりに動作することを示す有意義な証拠を提供します。
| チェックする | 確認できること | なぜそれが重要なのか |
|---|---|---|
| 坪量 verification | 1平方メートルあたりの実重量 | ラミネートの厚さを予測します |
| 幅とロール公差 | ロール全体で一貫したカット幅 | トリミングの無駄を削減 |
| 引張試験データ | 各方向の繊維強度 | 設計計算をサポート |
| サイジングに関するドキュメント | 樹脂系との互換性 | 接着力の低下を防ぎます |
| 湿気から保護されたパッケージ | 到着時の乾燥状態 | ウェットアウトの問題を回避 |
最初の注文の前にこれらの記録をリクエストすると、ベースラインを確立するのに役立ちます。バッチデータを経時的に比較すると、サプライヤーが厳格な管理を維持しているかどうかが明らかになり、これは多くの場合、単一の優れたテスト結果よりも価値があります。
よくある質問
Q1: 一般的なハンドレイアップに最適なグラスファイバークロスの重量はどれですか?
200 ~ 400 グラムの範囲の中程度のウェイトは、構築速度と扱いやすいウェットアウトのバランスをとるため、一般的な作業によく使用されます。重い生地は厚い構造部分に適しており、軽い生地は表面層や詳細なモールドに適しています。
Q2: 織布は常に多軸布よりも優れていますか?
いいえ。織布は荷重のバランスや単純な形状に優れていますが、繊維が荷重経路に沿って配向され、クリンプが少ないため、せん断やねじれに対して多軸織物の方が優れた性能を発揮することがよくあります。
Q3: 生地が厚いとウェットアウトに時間がかかるのはなぜですか?
生地が重いほど、単位面積あたりの繊維が多く含まれるため、樹脂がより密な構造を通過してすべての束を飽和させる必要があります。作業時間と回転労力の両方が増加し、空気除去がより重要になります。
Q4: 複合部品には必ず無アルカリガラスが必要ですか?
必ずというわけではありませんが、電気絶縁性や湿気の多い環境や攻撃的な環境での耐久性を考慮すると、一般にアルカリフリーグレードが好まれます。正しい選択は、特定の部品の使用条件とパフォーマンス目標によって異なります。
Q5: 購入者は、ファブリックが指定どおりに機能することをどのように確認できますか?
各バッチの坪量測定、引張試験記録、サイジング文書、および梱包の詳細をリクエストします。次に、本格的な生産に着手する前に、目的の樹脂を使用して小規模な試用ラミネートを実行します。