
1. 複合デザインにおいてウィーブ選択が重要な理由
織り構造 カーボンファイバークロス これは単なる美的選択ではなく、完成した複合部品の機械的挙動、加工性、表面品質を根本的に決定します。エンジニアや調達専門家は、ファブリックのスタイルを選択する前に、ドレープ性、寸法安定性、樹脂の透過性、コスト効率など、相互に依存する複数の要素を評価する必要があります。
この技術的な比較では、平織りと綾織りのカーボンファイバー生地の構造的な違いを詳しく分析し、定量的な性能ベンチマークを提供し、各織りを特定の製造ルートにマッピングします。このガイドを終えると、最適な設定を指定するための明確な意思決定の枠組みが得られるでしょう。 炭素繊維生地 あなたのプロジェクトのために。
重要な洞察: 織りの選択は、ラミネートのせん断弾性率の最大 30% に影響を与え、複雑な金型のドレープ効率に直接影響します。間違った織りを選択すると、自動レイアッププロセスでのスクラップ率が 15 ~ 20% 増加する可能性があります。
2. 平織炭素繊維布の構造と性能
平織りは 1x1 織りとも呼ばれ、織物の中で最も密に絡み合ったパターンを表します。 カーボンファイバークロス 。各縦糸繊維が各横糸繊維の上と下を交互に通過し、最大のクリンプを持つ対称的なグリッドを作成します。このコンパクトなアーキテクチャは、優れた寸法安定性を実現しますが、成形には幾何学的制約が課せられます。
- 高い寸法安定性(低い熱膨張ミスマッチ)
- 切断時の刃先のほつれに強い
- 自動テープ敷設とピックアンドプレースに最適
- ドレープ性が低い - 二重曲率の金型には理想的ではない
- クリンプが大きくなると面内圧縮強度が低下します
代表的な用途: 無人航空機 (UAV) 構造フレーム、フラットサンドイッチパネルスキン、工業用 FRP ラミネート、および平坦度公差が重要な精密ツーリング プレート。
3. 綾織炭素繊維クロスの構造と性能
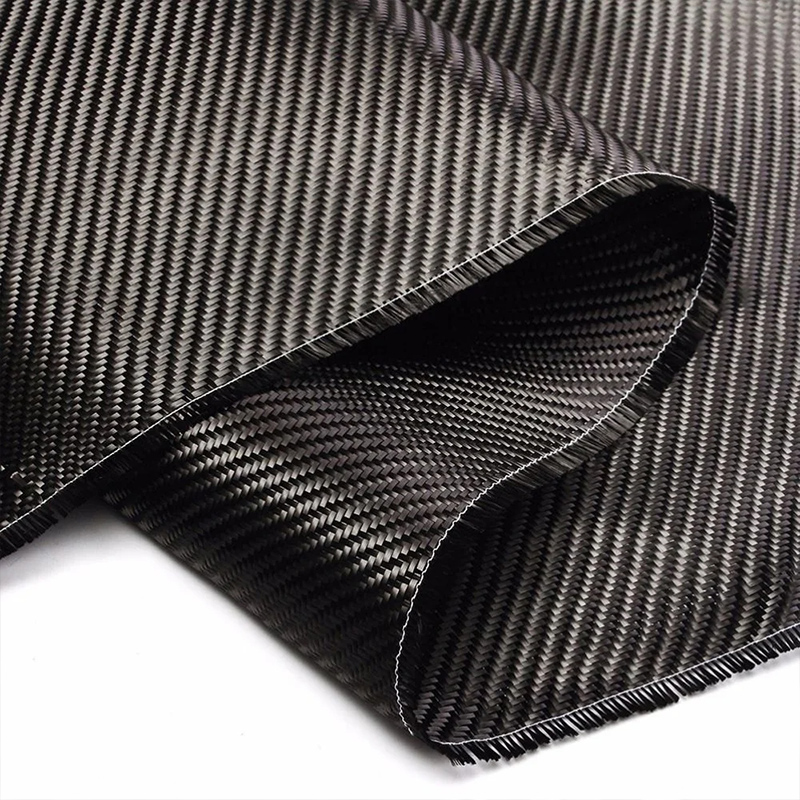
ツイル織りは一般的に 2x2 ツイルとして製造され、各経糸繊維が 2 本の緯糸繊維の上を通過し、次の 2 本の緯糸繊維の下を通過する斜めのオフセットが特徴です。このフローティング パターンは、高性能複合材料を視覚的に象徴する独特のヘリンボーンまたは斜めのテクスチャを生成します。平織りと比較して交絡頻度が減少するため、成形中の繊維の移動性が向上します。
主な利点: ツイル織りは、しわを最小限に抑えながら複雑な輪郭に適合するドレープ性を実現するため、自動車のボディパネル、ヘルメットシェル、および空力フェアリングの最初の選択肢となっています。
- 3D 表面への優れた追従性 (半径は可能な限り 3 mm)
- プレミアムな美しさ — デザイン指向のアプリケーションに合わせた斜めのパターン
- 織り方が複雑で生産に時間がかかるため、コストが若干高くなります
代表的な用途: 自動車外装トリム、ドローン胴体シェル、スポーツ用品 (自転車フレーム、保護ヘルメット)、船舶用デッキ部品など、形状と仕上げの両方が最も重要です。
4. コアの比較 — 平織りと綾織り
以下の表は、重要なエンジニアリング パラメーターにわたる 2 つの織りスタイルの技術的な比較を並べて示しています。
5. 製造工程による織りの選び方
平織りと綾織りのどちらを選択するかは、主な製造ルートに合わせて選択する必要があります。各プロセスは、ファブリックの動作に個別の要件を課します。
ハンドレイアップ
優れた濡れ性と手で置かれた金型への追従性を実現するには、綾織り (200 ~ 300 gsm) をお勧めします。
真空注入
中厚さ (240 ~ 300 gsm) のツイルまたは無地を使用します。浸透性と流動媒体の適合性を確認します。
RTM / 圧縮
平織りは、歪みなく射出圧力に耐えられる高い寸法安定性を提供します。
プリプレグ/オートクレーブ
正確なトウ配列による一方向または平織り。外側の化粧層に使用されるツイル。
6. 解読された主要な技術パラメータ
数値仕様を理解する カーボンファイバークロス 素材選びには欠かせません。以下のパラメータは、ラミネートの性能に直接影響します。
GSM (面重量)
- ≤200 gsm: 表面仕上げ層、化粧層
- 240 ~ 300 gsm: 工業標準 (バランスの取れたパフォーマンス)
- >300 gsm: 厚いラミネート。樹脂の飢餓に注意する
トウサイズ(フィラメント数)
- 3K: きめが細かく、コストが高く、目に見える美的部分に使用されます。
- 12K: 業界の主力製品、コスト効率が高く、ドレープ性が高い
- 24K: 大型構造物用の重いトウ、経済的だがより硬い
機械的基準(引張強度)
- T300 クラス: ~3500 MPa — 汎用
- T700 クラス: ~4900 MPa — 自動車/風力エネルギー
- T800 クラス: ~5500 MPa — 航空宇宙一次構造
7. 炭素繊維クロスの調達判断チェックリスト
サプライヤーを評価し、複合プロジェクトの生地を指定する場合は、このチェックリストを使用してください。
- アプリケーションの重要な特性 (強度、剛性、表面仕上げ) を定義します。
- ISO 9001、ASTM D3039、または関連する認証を確認する
- 材料試験レポートのリクエスト (引張、せん断、曲げデータ)
- カスタム機能の確認: 幅、重量、織り、ロールの長さ
- ユーザーの参考資料と事例研究をレビューします (ブランドの偏見なし)
- 生産量のコストとパフォーマンスのトレードオフを評価する
プロのヒント: プロトタイピングの場合は、標準的な 200 gsm 2x2 ツイルから始めます。これは、ほとんどの初期設計反復に適したドレープと機械的特性のバランスの取れた組み合わせを提供します。
8. よくある質問 (FAQ)
Q1: 3K と 12K カーボンファイバークロスの実際的な違いは何ですか?
主な違いはトウのサイズにあります。 3K ファブリック (トウあたり 3,000 フィラメント) は、表面仕上げに優れ、コストが高く、より細かく緻密な織りを実現し、化粧層に一般的に使用されます。 12K クロス (12,000 フィラメント) はコスト効率が高く、表面の美しさが二の次となる構造用ラミネートの標準です。
Q2: カーボンファイバークロスの幅と面積の重量をカスタマイズできますか?
はい、ほとんどのテクニカルウィーバーは、100 mm から 1600 mm 以上の範囲のカスタムスリット幅と、80 gsm から 600 gsm の面積重量を提供しています。ただし、カスタム仕様には通常、最小注文数量 (MOQ) と長いリードタイムが必要です。
Q3: カーボンファイバークロスと互換性のある樹脂システムはどれですか?
カーボンファイバークロスは、エポキシ、ビニルエステル、ポリエステル、フェノール樹脂と互換性があります。エポキシ系は最高の機械的接着力と耐環境性を提供しますが、ポリエステルは重要でない用途には経済的です。サイズの互換性を必ず確認してください。
Q4: カスタムカーボンファイバーファブリックの典型的なMOQはいくらですか?
MOQ は大きく異なります。標準在庫生地には MOQ がない場合もありますが、カスタムの織りや幅には 100 ~ 500 直線メートルが必要になることがよくあります。特定のプロジェクトベースのMOQ契約については、サプライヤーに直接お問い合わせください。
 前の